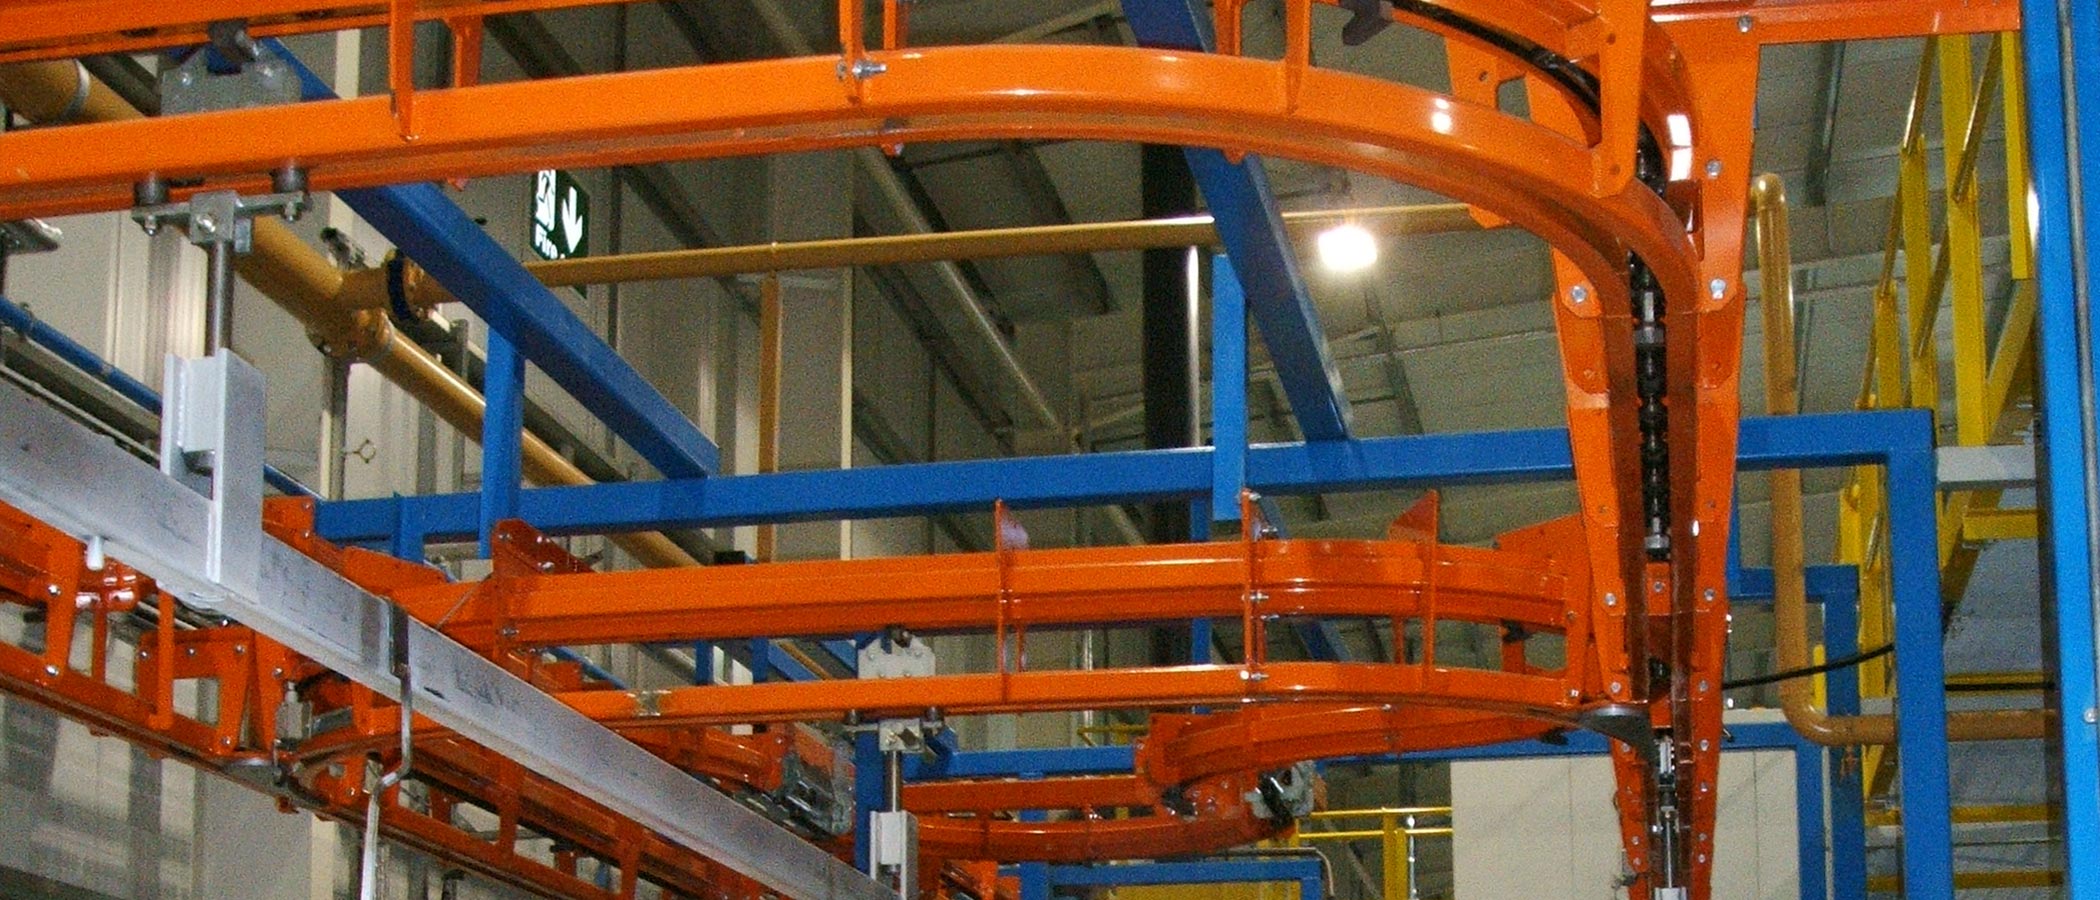
MCM-Hängekettenförderer – Funktionsprinzipien
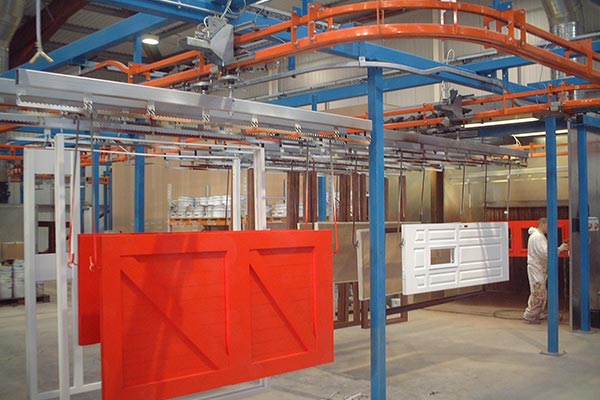
Das Prinzip von Hängekettenförderern beruht auf einer kontinuierlich angetriebenen Kette, die in einer Schiene läuft. In regelmäßigen Abständen sind an der Kette Hänger angebracht, an denen die zu transportierenden Güter entweder direkt oder mithilfe von Laststangen oder speziell angefertigten Trägern aufgehängt werden. Anstelle von Hängern können auch Mitnehmer an der Kette befestigt sein, die Wagen auf einer zweiten, üblicherweise unterhalb der Kettenschiene montierten Schiene schieben. Die zu transportierenden Güter werden wiederum an den Wagen aufgehängt. Diese Art von Hängekettenfördersystem wird als „Power & Free“ bezeichnet.
Die modulare Bauweise dieser Systeme, kombiniert mit einer Reihe von Standardzubehörteilen wie verschiedenen horizontalen und vertikalen Biegeradien, Drehtellern, Indexierern, automatischen Be- und Entladeeinheiten usw., ermöglicht eine einfache Konfiguration für selbst komplexeste Layoutanforderungen in Fertigungs- und Montageprozessen. Die Installation ist schnell und einfach, und die modulare Bauweise erlaubt auch spätere Erweiterungen und Systemumstrukturierungen.
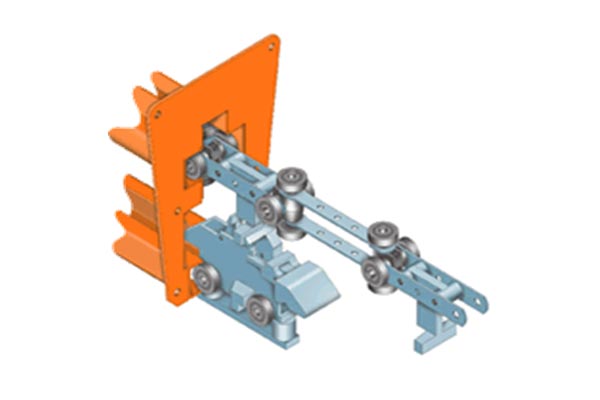
MCM Autotrack Power & Free – Funktionsprinzip
Anders als bei herkömmlichen Einschienen-Kettenförderern, bei denen die Produktladung über Hängevorrichtungen direkt an der angetriebenen, zweigleisigen Kette befestigt wird, die in einer einzigen Schiene läuft, nutzt ein Power & Free-Fördersystem mehrere freilaufende Laufwagen in einer zweiten, aus zwei U-Profilen bestehenden Schiene. Diese Laufwagen, die die Produktladung transportieren, werden von einer oder mehreren angetriebenen, zweigleisigen Förderketten mit Mitnehmern in ihren eigenen, geschlossenen Schienen bewegt.
Die Kettenlaufbahnen sind oberhalb der Laufkatzenschiene montiert und mittels Schienenklemmen/Flanschen mit dieser verbunden. Dieses Konstruktionskonzept mit einer separaten Antriebskette und einer frei beweglichen Laufkatzenschiene verleiht den Förderanlagen der MCM Autotrack-Reihe ihre hohe Vielseitigkeit und ermöglicht die Anpassung an die Anforderungen nahezu aller Produktionsumgebungen. Die Bezeichnung „Power & Free“ leitet sich ebenfalls von diesem Zwei-Schienen-Konzept ab.
Frequently Asked Questions About MCM Overhead Chain Conveyor Operating Principles
An overhead chain conveyor uses a continuous powered chain running inside a track. Products are suspended from pendants attached to the chain, either directly or by using load-bars or purpose-made carriers.
Products can be suspended directly from pendants fitted to the conveyor chain or supported using load-bars and purpose-made carriers. The method used depends on the product and the handling requirements of the application.
A Power & Free conveyor uses a powered chain fitted with pusher dogs to move free-running trolleys along a separate track. The products are suspended from the trolleys rather than directly from the powered chain.
The term describes the use of separate powered and free-running elements. A powered conveyor chain runs in its own track, while free-running trolley assemblies carrying the product travel in a second track.
In a conventional monorail conveyor, product loads are attached directly to the powered chain through pendants. MCM Autotrack instead uses free-running trolley assemblies in a separate track, with powered chains fitted with pusher dogs moving the trolleys around the system.
Yes. The modular design allows systems to incorporate different radii of horizontal and vertical bends together with accessories such as spinners, indexers and automatic load and unload units. This allows the conveyor to be configured around complex manufacturing and assembly layouts.
Amber Industries lists accessories including horizontal and vertical bends, spinners, indexers and automatic loading and unloading units. These components allow the conveyor system to be adapted to different product-handling and process requirements.
Yes. The modular construction of MCM overhead conveyor systems allows later extensions and system rearrangements to be undertaken, subject to the requirements of the existing installation and the proposed changes.
MCM overhead conveyor systems are designed for manufacturing and assembly processes where products need to be transported through different stages while making effective use of available factory space. Amber Industries manufactures systems for light, medium and heavy-duty applications.